Berita

Panduan Identifikasi Cacat Permukaan Kumparan Dingin: Dari Klasifikasi Cacat hingga Penilaian Penerimaan

2026-10-26 0 Tinggalkan aku pesan

Gulungan canai dingin NatureSteelbanyak digunakan dalam industri peralatan rumah tangga, otomotif dan perangkat keras. Perbedaan inti dari gulungan canai panas terletak pada permukaan lembaran: strip canai panas memiliki skala, permukaan kasar dan toleransi dimensi yang besar; strip canai dingin mengalami penggulungan multi-lintasan pada suhu kamar, sehingga menghasilkan permukaan yang bersih, halus, dan dimensi presisi.


Cacat permukaan merupakan bahaya kritis bagi kumparan canai dingin. Bekas gulungan, goresan, noda kekuningan, koil tersumbat, dan cacat lainnya dapat mengakibatkan penolakan bagian stempel dan lubang cat pada kasus yang ringan, atau penolakan seluruh batch pada kasus yang parah. Beberapa cacat tetap tersembunyi pada saat pengiriman dan hanya muncul pada saat stempel, sehingga mudah memicu perselisihan tanggung jawab.


Dokumen ini membantu pengguna mengidentifikasi cacat, menelusuri proses produksi yang terkait, menilai kualitas berdasarkan standar, dan menerapkan kontrol pencegahan mulai dari lini produksi hingga pengemasan angkutan laut. Ini berfungsi sebagai referensi bagi personel pengadaan, pemeriksa kualitas, dan insinyur terkait.


I. Mengapa Kualitas Permukaan Secara Langsung Menentukan Hasil Stamping Anda


Kualitas permukaan bukan hanya sekedar masalah estetika; dampaknya menyebar ke seluruh rantai produksi.


Tahap pertama: Stamping. Sliver (inklusi internal yang terlihat di permukaan) bertindak sebagai titik awal terjadinya stamping cracking. Retakan mikro di tepinya merambat menjadi retakan selama penarikan dalam. Lembaran bergelombang dengan kerataan yang buruk menyebabkan posisi bagian dalam cetakan tidak stabil dan menyebabkan dimensi bagian tidak dapat ditoleransi.


Tahap kedua: Pelapisan dan pelapisan listrik. Sisa minyak menyebabkan lubang cat dan lubang kecil elektroforesis. Bekas gulungan dan goresan diperbesar menjadi bintik-bintik yang terlihat setelah pelapisan listrik. Warna oksida (noda kekuningan) secara langsung merusak daya rekat enamel dan pelapis warna.


Tahap ketiga: Purna Jual. Untuk komponen yang penampilannya sangat penting seperti panel peralatan rumah tangga dan panel dalam otomotif, cacat permukaan secara langsung mengakibatkan keluhan terhadap penampilan produk jadi. Pada tahap ini, kerugian melampaui satu batch lembaran hingga biaya produk jadi dan jadwal pengiriman.


Oleh karena itu, konsensus berlaku di industri ini: mutu dan ketebalan baja menetapkan batas kinerja yang lebih rendah untuk kumparan canai dingin, sedangkan kualitas permukaan menetapkan batas atas untuk produk jadi. Menentukan tingkat permukaan dengan jelas pada saat penempatan pesanan jauh lebih hemat biaya dibandingkan perselisihan pasca-fakta.

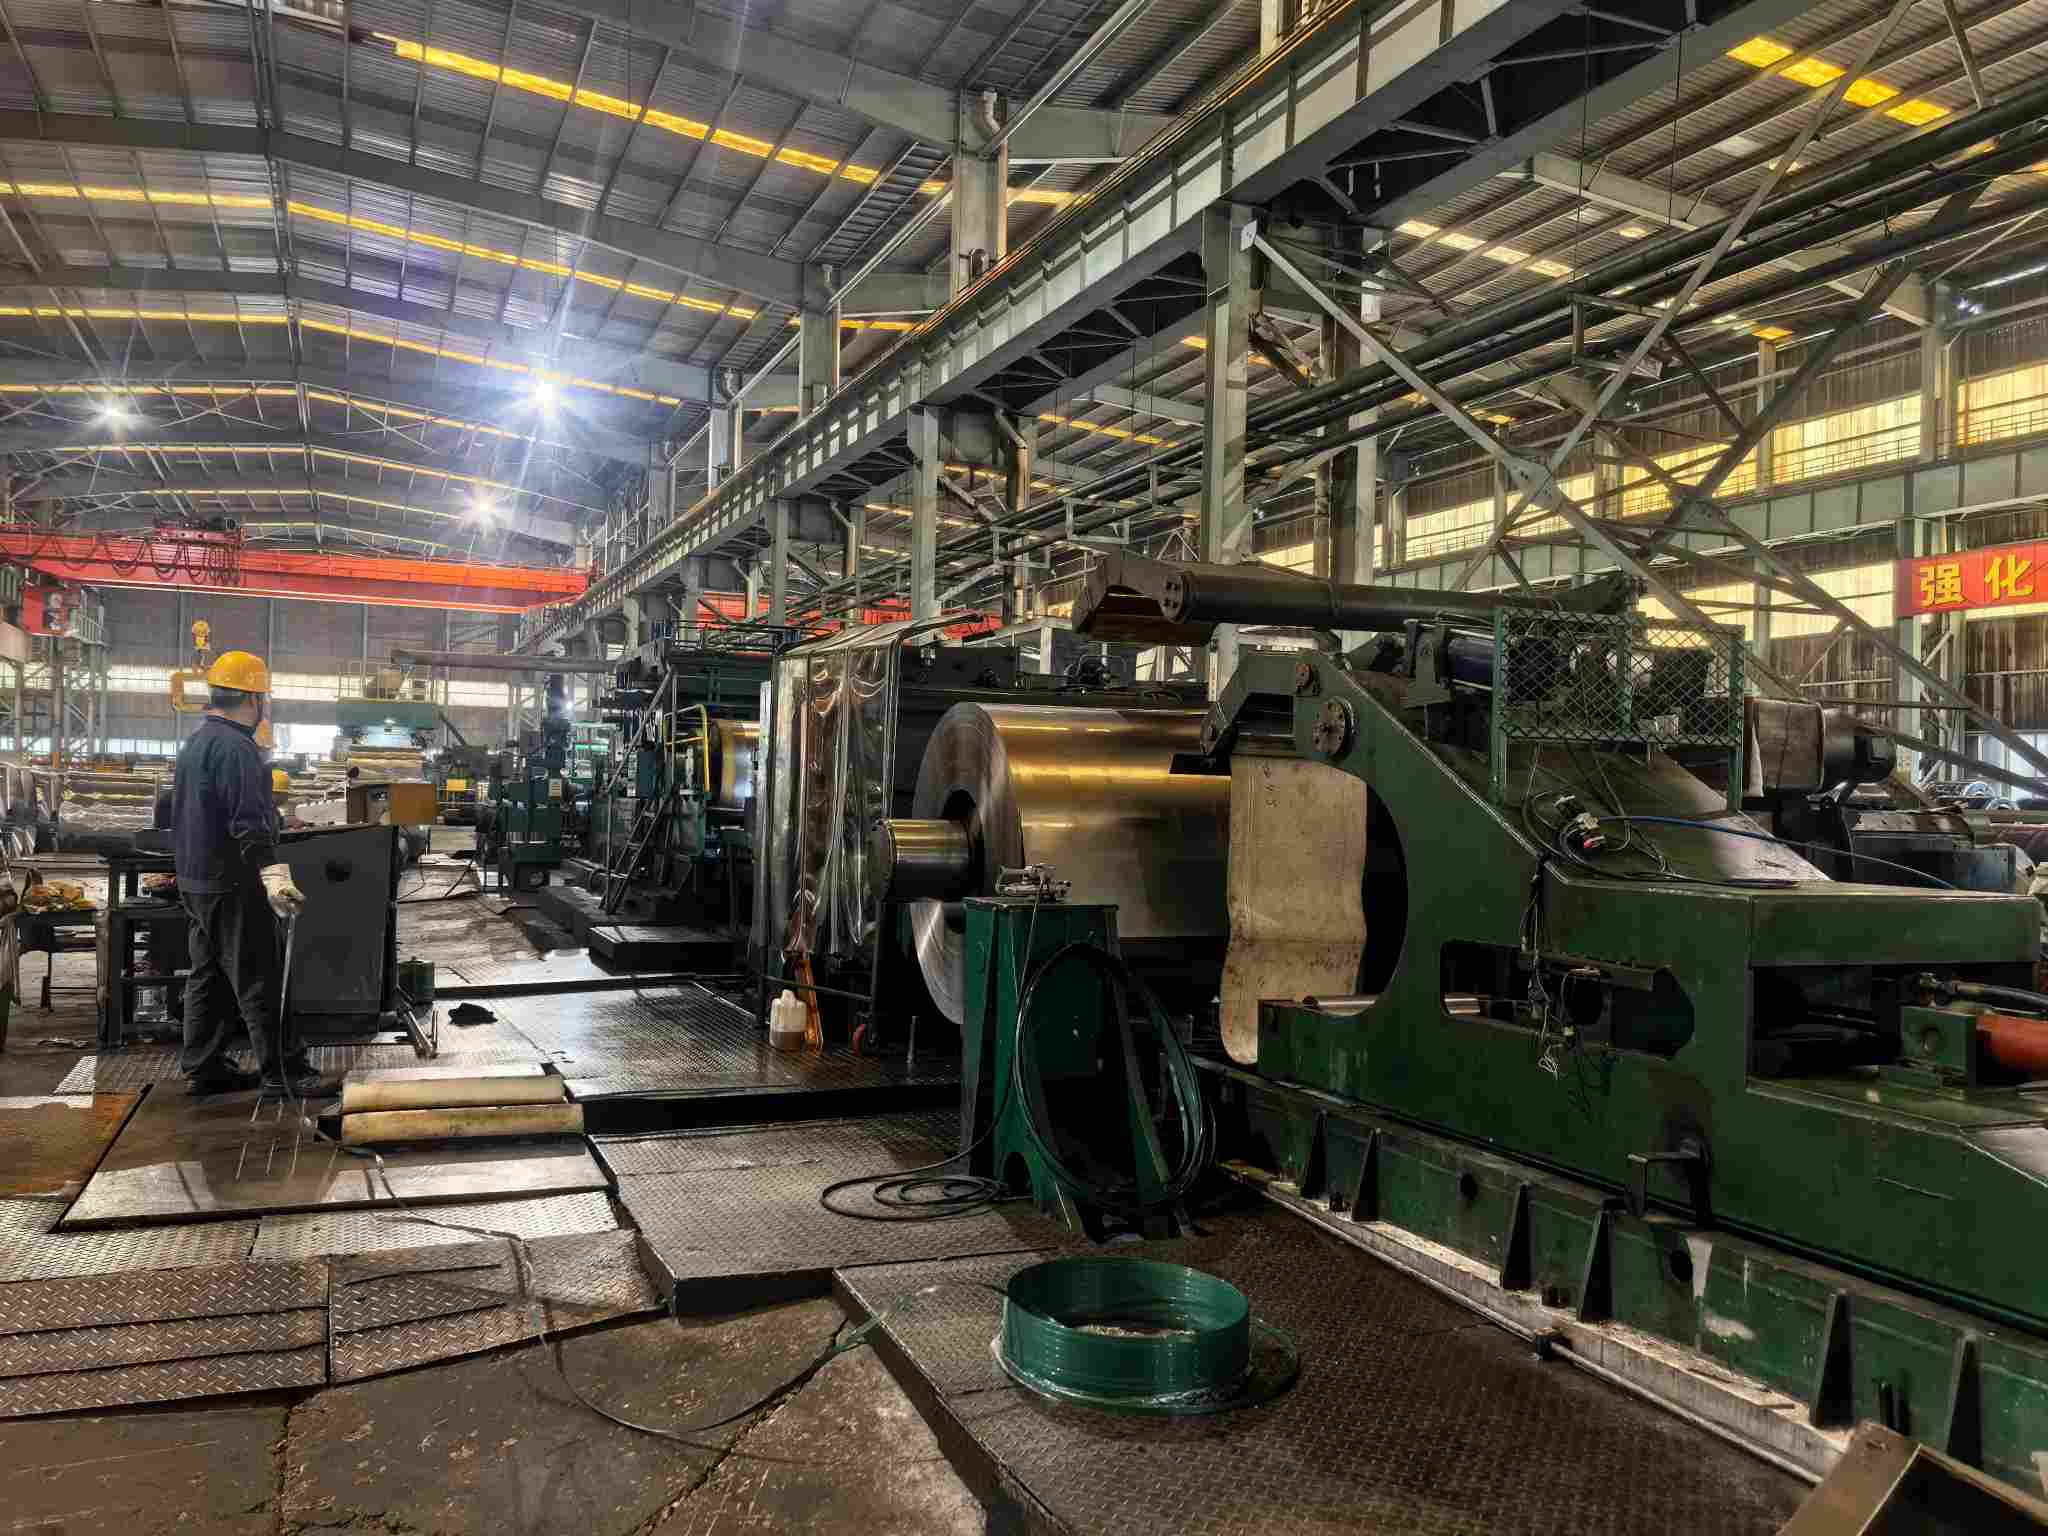
Cold rolling mill workshop

II. Klasifikasi Cacat Permukaan Umum untuk Kumparan Canai Dingin


Cacat dikelompokkan berdasarkan tahap produksi di mana mereka berasal: cacat yang terjadi pada proses penggulungan, cacat yang terjadi pada proses anil dan pengawetan, dan cacat yang terjadi selama penyimpanan dan transportasi. Klasifikasi ini memungkinkan penelusuran langsung kembali ke proses yang bertanggung jawab setelah observasi kerusakan.


Setiap cacat dijelaskan dalam format terpadu: Karakteristik Penampilan → Penyebab → Dampak Hilir → Kriteria Penerimaan Referensi.


2.1 Cacat yang Ditimbulkan dalam Proses Penggulungan


Retak Tepi


  •  Penampilan: Retakan terus menerus atau terputus-putus pada tepi lembaran atau strip baja, mulai dari retakan kecil seperti duri hingga retakan bergerigi dan menganga pada kasus yang parah.
  •  Penyebab: Tepi logam mengalami tegangan triaksial selama penggulungan dan melebihi batas keuletan material. Faktor umum yang berkontribusi mencakup cacat tepi yang masuk, skala tepi yang ditekan, distribusi pengurangan lintasan yang tidak tepat, dan tegangan gelinding yang berlebihan.
  •  Dampak: Retakan menjalar saat digorok; patahan dimulai dari bagian tepi selama proses injakan, sehingga membuat bagian yang ditarik dalam menjadi tidak layak untuk digunakan.
  •  Penilaian: Retak didefinisikan sebagai cacat yang merugikan layanan berdasarkan standar dan tidak boleh diizinkan. Gerinda tepi kecil dapat diterima secara bersyarat jika dihilangkan seluruhnya setelah digorok.


Kegelisahan / Gesper


  •  Penampilan: Permukaan lembaran tidak rata yang menunjukkan profil bergelombang atau lengkungan tepi/daerah tengah dalam kondisi bebas.
  •  Penyebab: Pengaturan mahkota gulungan yang tidak tepat, suhu gulungan yang tidak merata menyebabkan "mahkota termal", penyimpangan ketebalan melintang masuk yang besar, dan ketegangan gulungan yang berfluktuasi.
  •  Dampak: Penyimpangan feeding pada jalur stamping otomatis. Jika goyangan berasal dari kesalahan sistem bentuk pelat, tegangan sisa akan menyebabkan pegas kembali bahkan setelah perataan.
  •  Penilaian: Toleransi kerataan secara eksplisit ditentukan dalam standar. Kegelisahan kecil dapat diatasi dengan meratakan; bagian yang tidak memenuhi syarat dan tingkat gelombangnya tetap di luar toleransi setelah perataan akan dianggap tidak sesuai.


Tanda Gulungan


  •  Penampilan: Lekukan berkala pada permukaan lembaran, dengan jarak lingkar gulungan yang serasi. Fitur ini membedakan bekas gulungan dengan goresan.
  •  Penyebab: Penyok pada permukaan gulungan atau benda asing yang menempel (serpihan kerak, lumpur minyak), yang memindahkan jejak tekanan ke permukaan lembaran.
  •  Dampak: Kegagalan penampilan langsung untuk suku cadang kosmetik; konsentrasi tegangan pada lekukan selama stamping.
  •  Pertimbangan: Tunduk pada nilai permukaan yang ditentukan. Tanda gulungan kecil diperbolehkan untuk Kelas FB sesuai standar nasional. Untuk Grade FC, sisi dengan kualitas lebih baik harus bebas dari cacat yang terlihat jelas. Tanda gulungan periodik yang berbeda dengan kedalaman yang jelas dianggap tidak sesuai untuk Kelas FC/FD.


Goresan


  •  Penampilan: Bekas luka linier non-periodik dan terarah dengan tarikan yang jelas saat disentuh dengan tangan.
  •  Penyebab: Benda asing keras yang menempel pada meja roller, pelat pemandu, atau gulungan pemandu; selip antar lapisan yang disebabkan oleh tegangan kumparan yang tidak stabil.
  •  Dampak: Goresan yang melebihi kedalaman tertentu menjadi tempat timbulnya keretakan stempel dan menyebabkan penolakan pada bagian yang berorientasi pada tampilan.
  •  Pertimbangan: Kriteria selaras dengan kriteria tanda gulungan, diterapkan sesuai klausul tingkat permukaan. Praktik umum industri: goresan kecil dengan kedalaman tidak melebihi setengah toleransi ketebalan dapat dinegosiasikan, sesuai dengan perjanjian kontrak.


#### Deviasi Ketebalan sepanjang Strip


  •  Penampilan: Hampir tidak terlihat dengan mata telanjang, terlihat sebagai ketebalan yang tidak konsisten di berbagai posisi pada satu lembar.
  •  Penyebab: Respons sistem Kontrol Pengukur Otomatis (AGC) yang tertunda, fluktuasi ketebalan yang masuk, dan penyimpangan dalam pengaturan gaya gelinding.
  •  Dampak: Ketebalan dinding bagian yang dicap tidak rata; fluktuasi ketebalan mengganggu stabilitas pengumpanan dan pembentukan untuk jalur produksi otomatis.
  •  Penilaian: Diukur melalui pengukur ketebalan berdasarkan tabel toleransi ketebalan standar. Catatan: tabel toleransi disegmentasi berdasarkan ketebalan dan lebar nominal daripada mengadopsi nilai tunggal universal.


irisan


  •  Penampilan: Garis-garis memanjang keperakan-terang atau gelap dengan panjang bervariasi, sebagian besar terdapat di kepala kumparan, ekor kumparan, atau zona lokal.
  •  Penyebab: Inklusi non-logam di dalam baja (misalnya alumina) memanjang selama penggulungan dan akhirnya tersingkap pada permukaan.
  •  Dampak: Sumber inisiasi utama terjadinya keretakan selama deep drawing. Jauh lebih berbahaya daripada goresan biasa, serpihan mewakili manifestasi permukaan dari cacat material internal.
  •  Pertimbangan: Inklusi diklasifikasikan sebagai cacat merugikan berdasarkan standar dan tidak diperbolehkan. Sliver lokal umumnya menunjukkan masalah metalurgi dan pengecoran kontinyu dan biasanya dianggap tidak sesuai.


 2.2 Cacat yang Ditimbulkan dalam Proses Anil dan Pengawetan


#### Pewarnaan Kekuningan / Warna Oksida


  •  Penampilan: Perubahan warna lokal menjadi coklat kekuningan pada permukaan lembaran; perbedaan warna kumparan penuh pada kasus yang parah.
  •  Penyebab: Karbonisasi sisa minyak pasca anil; kontrol titik embun yang tidak memadai pada atmosfer pelindung tungku (campuran hidrogen/nitrogen-hidrogen) menyebabkan oksidasi ringan.
  •  Dampak: Kerusakan parah pada daya rekat pada pelapisan enamel, pelapisan warna dan pengecatan; perbedaan warna secara langsung mendiskualifikasi komponen berkelas penampilan.
  •  Keputusan: Warna oksida kecil diperbolehkan untuk Grade FB. Grade FC/FD memberlakukan persyaratan pada perbedaan warna dan daya rekat; terjadinya mengakibatkan ketidaksesuaian. Tungku bright‑annealing yang dioperasikan dengan benar dengan perlindungan hidrogen tidak akan menghasilkan noda kekuningan yang mencolok.


Pemblokiran Kumparan


  •  Penampilan: Adhesi antar-lapisan lokal mencegah pelepasan gulungan; bekas robek atau bergetah tetap ada pada permukaan lembaran tempat lapisan yang menempel terkelupas.
  •  Penyebab: Temperatur annealing yang berlebihan, tegangan kumparan yang tinggi, tekanan terkonsentrasi yang terlokalisasi akibat bentuk pelat yang buruk; permukaan yang sangat halus semakin memperparah lengketnya.
  •  Dampak: Area permukaan kontinu yang luas menyebabkan kerusakan pada zona adhesi-sobek.
  •  Penilaian: Kerusakan adhesi-sobek merupakan cacat non-penyesuaian yang menonjol. Masalah proses anil klasik ini biasanya disebabkan oleh pengaturan parameter anil yang tidak tepat.


Lubang Pengawetan Berlebihan


  •  Penampilan: Permukaan lembaran kusam ditutupi dengan lekukan halus yang padat dan menunjukkan kesan sentuhan yang kasar.
  •  Penyebab: Suhu rendaman asam yang terlalu tinggi, konsentrasi asam yang tidak tepat, atau waktu perendaman yang terlalu lama di bagian pengawetan, mengakibatkan korosi berlebihan pada substrat besi.
  •  Dampak: Kekasaran permukaan yang berlebihan menurunkan daya rekat lapisan; pengurangan ketebalan material dalam kasus yang parah.
  •  Keputusan: Lubang kecil diperbolehkan untuk permukaan yang lebih rendah tanpa adanya kerusakan bentuk. Lubang dilarang untuk Grade FC/FD.


Garis Lüders / Regangan Tandu


  •  Penampilan: Tanda slip berbentuk pita bergelombang yang muncul pada permukaan komponen yang dicap.
  •  Catatan: Ini adalah properti material dan bukan cacat. Baja karbon rendah seperti DC01 dan SPCC memiliki fitur dataran leleh, dan deformasi yang tidak merata selama pengecapan menghasilkan garis Lüders. Pabrik baja menghilangkan dataran tinggi hasil melalui pengerolan skin‑pass dengan pengurangan kecil.
  •  Poin penting: Efektivitas skin-pass menurun seiring waktu penyimpanan. Penuaan alami menyebabkan kembali kemandekan hasil. Standar menentukan periode jaminan: EN 10130 menjamin tidak ada garis Lüders dalam waktu enam bulan setelah skin‑pass untuk DC05; DC06/DC07 membawa jaminan tak terbatas. GB/T 5213 membedakan periode berdasarkan tingkat permukaan: sekitar tiga bulan untuk permukaan bermutu tinggi (FC/FD) dan sekitar enam bulan untuk tingkat umum (lihat standar asli dan kontrak untuk nilai pastinya).
  •  Penilaian: Garis-garis Lüders yang timbul dari penyimpanan yang terlalu tua umumnya tidak diklasifikasikan sebagai cacat kualitas. Pembeli harus menentukan periode penyimpanan dan praktik inventaris "masuk pertama, keluar pertama" pada saat penempatan pesanan.


Residu Minyak


  •  Penampilan: Lapisan minyak yang tidak rata pada permukaan lembaran, tampak sebagai garis-garis atau titik akumulasi minyak.
  •  Penyebab: Performa bagian penghilang lemak elektrolitik yang tidak memadai atau pengaplikasian oli yang tidak terkontrol setelah pengerolan skin-pass.
  •  Dampak: Mengecat kawah dan lubang kecil elektroforesis; lapisan minyak yang berlebihan mengganggu kinerja pengelasan.
  •  Penilaian: Standar biasanya menentukan produk yang mengandung minyak dengan lapisan minyak yang dapat dilepas melalui pembersihan basa. Ketidaksesuaian berlaku ketika sisa oli yang tidak merata menyebabkan kegagalan proses hilir.


2.3 Cacat yang Ditimbulkan selama Penyimpanan dan Transportasi (Zona Sengketa Tanggung Jawab Tinggi)


Karat Noda Air


  •  Penampilan: Noda karat berwarna kuning muda hingga coklat tua yang sebagian besar berasal dari permukaan atau tepi lembaran; sering diamati untuk kargo angkutan laut.
  •  Penyebab: Uap air yang terkondensasi dari wadah yang berkeringat karena perbedaan suhu-kelembaban, semprotan garam laut; gulungan telanjang yang kemasannya tidak tahan karat atau kemasannya rusak.
  •  Dampak: Cat melepuh pada area yang berkarat; penurunan versi koil penuh dalam kasus yang parah.
  •  Keputusan: Salah satu cacat yang paling rawan perselisihan. Tanggung jawab ditentukan oleh tiga faktor: ① Warna karat: karat segar tampak kuning cerah/oranye‑merah; karat tua berubah menjadi coklat tua atau bahkan hitam. ② Integritas kemasan: kondisi kertas anti karat, film plastik, dan pelindung tepi. ③ Garis waktu: perbandingan antara tanggal produksi/penggunaan minyak dan tanggal kedatangan terhadap periode validitas anti-karat standar (standar nasional menetapkan validitas enam bulan bebas karat dari produksi untuk kumparan pengiriman minyak dalam kondisi penyimpanan-transportasi normal). Jika korosi terjadi pada kemasan utuh dalam validitas anti karat, tanggung jawab ada pada pemasok. Kemasan yang rusak atau penyimpanan yang kadaluarsa mengalihkan tanggung jawab kepada pembeli.


Menangani Penyok


  •  Penampilan: Lekukan lokal atau memar akibat benturan, sebagian besar terkonsentrasi pada pembungkus koil luar dan titik kontak hoist.
  •  Penyebab: Pengangkatan yang tidak tepat, kompresi tumpukan, dan pengamanan yang tidak memadai selama pengangkutan.
  •  Keputusan: Penyok lokal pada lapisan luar dapat diterima secara bersyarat setelah melepaskan lapisan yang terkena dampak tanpa gangguan fungsional. Penyok yang meluas membuat kumparan tidak sesuai.


Teleskop / Kumparan Longgar


  •  Penampilan: Permukaan ujung koil yang tidak sejajar membentuk profil berundak seperti teleskop; tali pengikat yang longgar.
  •  Penyebab: Ketidaksejajaran selama penggulungan, ketegangan yang tidak tepat, dan relaksasi tali saat transit.
  •  Dampak: Lembaran tergores dan penyimpangan pengumpanan selama pelepasan gulungan; bahaya keamanan gudang.
  •  Penilaian: Permukaan akhir yang tidak selaras dan melampaui batas toleransi merupakan ketidaksesuaian. Tali yang longgar harus dikencangkan kembali di gudang.


2.4 Tabel Cacat Referensi Cepat


Cacat Proses yang Bertanggung Jawab Penyebab Khas Diizinkan untuk Kelas FB Diizinkan untuk Kelas FC/FD
Retak Tepi Bahan bergulir/masuk Stres tepi yang berlebihan Tidak diizinkan Tidak diizinkan
Kegelisahan Bergulir Gulungan mahkota/ketegangan yang tidak tepat Tidak diizinkan jika di luar toleransi Tidak diizinkan jika di luar toleransi
Tanda Gulungan Bergulir Kerusakan permukaan gulungan/benda asing Kecil diizinkan Tidak diizinkan
Goresan Menggulung / menggorok Benda asing di jalur roller Kecil diizinkan Tidak diizinkan
Deviasi Ketebalan sepanjang Strip Bergulir Penyimpangan kendali AGC Tidak diizinkan jika di luar toleransi Tidak diizinkan jika di luar toleransi
irisan Pembuatan baja / pengecoran kontinyu Inklusi Tidak diizinkan Tidak diizinkan
Pewarnaan Kekuningan anil Sisa minyak/suasana buruk Kecil diizinkan Tidak diizinkan
Pemblokiran Kumparan anil Suhu/ketegangan yang tidak tepat Tidak diizinkan Tidak diizinkan
Lubang Pengawetan Berlebihan Pengawetan Pengawetan yang tidak terkendali Kecil diizinkan Tidak diizinkan
Garis Luders Properti materi Hasil tinggi/penuaan Bukan cacat, tergantung pada batasan periode penyimpanan Bukan cacat, dengan periode penyimpanan yang lebih pendek
Residu Minyak Degreasing / skin‑pass Degreasing yang tidak memadai Tidak diizinkan Tidak diizinkan
Karat Noda Air Penyimpanan & transportasi Kemasan lembab/rusak Tidak diizinkan (pengecualian untuk masa berlaku anti karat yang telah habis masa berlakunya)

Tidak diizinkan


AKU AKU AKU. Inspeksi di Lokasi: Metode Tes Praktis dan Daftar Periksa Penerimaan 10 Menit


3.1 Empat Teknik Inspeksi di Lokasi


Inspeksi Visual lampu samping. Teknik pemeriksaan permukaan yang paling kritis. Buka gulungan lembaran meter demi meter di bawah lampu samping bersudut rendah dalam jarak 45 derajat. Bentuk bergelombang, bekas gulungan, dan goresan samar menjadi terlihat jelas di bawah cahaya samping, sementara banyak cacat tetap tidak terlihat di bawah penerangan langsung dari depan — titik buta yang umum bagi pihak penerima. Berikan prioritas pada zona tepi 50‑milimeter, tempat tepi retak dan gerinda sering terjadi.


Penilaian Taktil. Geser kuku melintasi tekstur permukaan: tanda gulungan menghasilkan tarikan berkala; goresan menghasilkan tarikan terus menerus. Irisan menunjukkan karakteristik sentuhan yang mirip dengan goresan biasa; identifikasi memerlukan penggabungan lokasi (kebanyakan di kepala/ekor kumparan) dan kinerja stamping selanjutnya.


Pengukuran Instrumen. Gunakan pengukur ketebalan portabel untuk mengambil sampel ketebalan pada kepala kumparan, kumparan tengah, dan ekor kumparan untuk pemeriksaan variasi ketebalan. Gunakan penggaris dan pengukur antena untuk pengukuran kelengkungan. Jika tersedia, ukur nilai kekasaran Ra melalui penguji kekasaran (kekasaran merupakan indikator inti untuk tingkat permukaan, dengan prosedur pengujian yang ditentukan dalam standar). Titik pengambilan sampel pengukur ketebalan harus mencakup seluruh lebar jalur, bukan hanya zona tengah saja.


Pemeriksaan Pengemasan dan Tanda. Pertama-tama periksa integritas kemasan anti karat dan keterbacaan tanda pengiriman saat wadah dibuka (nomor kumparan, tingkat baja, dimensi, tingkat permukaan, berat, tanggal produksi). Curigai adanya cacat permukaan akibat transportasi atas kerusakan kemasan.


3.2 Daftar Periksa Penerimaan 10 Menit untuk Pihak Penerima


1. Periksa kemasan: Periksa integritas kertas/film anti karat, pelindung tepi, tali pengikat, dan selubung baja; mencari jejak paparan air.

2. Verifikasi tanda: Konfirmasikan nomor kumparan, tingkat baja, dimensi, tingkat permukaan, dan tanggal produksi sesuai dengan pesanan pembelian dan Sertifikat Uji Pabrik (MTC).

3. Inspeksi lampu samping cakupan penuh: Periksa permukaan lembaran meter demi meter di bawah lampu samping 45 derajat, dengan fokus pada zona tepi 50 mm.

4. Pengambilan sampel taktil acak: Seret kuku ke tiga lokasi acak untuk membedakan bekas gulungan, goresan, dan irisan.

5. Pemeriksaan titik ketebalan: Lakukan pengukuran pada kepala kumparan, kumparan tengah, dan ekor kumparan, lalu catat variasi ketebalan sepanjang strip.

6. Pengukuran kelengkungan: Ukur kelengkungan keadaan bebas pada segmen lembaran satu meter.

7. Dokumentasi dan pengambilan sampel: Foto area cacat dengan referensi skala dan simpan segmen sampel cacat berukuran 300 milimeter sebagai bukti penilaian pertanggungjawaban.

8. Referensi silang tingkat: Bandingkan observasi dengan klausa tingkat permukaan di Bab IV dan tarik kesimpulan: Terima / Penerimaan Bersyarat / Penolakan.


IV. Tindakan Pengendalian Sumber NatureSteel terhadap Cacat Permukaan


Bagian sebelumnya membahas identifikasi cacat untuk penanganan pasca kejadian. Bab ini menjelaskan pengendalian preventif di sisi pabrik. Cacat permukaan pada dasarnya adalah masalah yang berakar pada proses. Identifikasi cacat berada di tangan pengguna hilir, sedangkan pencegahan cacat berada di jalur produksi.


Bagian Pengawetan: Pengawetan lima tahap ditambah degreasing elektrolitik. Penghapusan kerak secara menyeluruh merupakan prasyarat untuk membersihkan permukaan canai dingin. Pengawetan yang berlebihan menghasilkan lubang; daun yang dipetik di bawah skala yang ditekan. Pembersihan gemuk secara elektrolitik mengurangi risiko sisa minyak yang terkait langsung dengan noda kekuningan dan lubang cat.


Bagian Penggilingan: Pabrik pembalik enam tinggi dengan sistem kontrol digital. Kontrol bentuk pelat loop tertutup dan alokasi pengurangan lintasan yang presisi membentuk kontrol inti untuk gelombang, retak tepi, dan deviasi ketebalan memanjang. Sistem kontrol numerik Siemens dan ABB memberikan toleransi ketebalan hingga ±0,03 mm, memenuhi Kelas Presisi Khusus berdasarkan EN10131. Ketebalan penggulungan minimum mencapai 0,15 mm. Permukaan gulungan menjalani pemeriksaan terjadwal untuk mendeteksi kerusakan permukaan gulungan dan benda asing sebelum cetakan dipindahkan ke lembaran. Tanda gulungan adalah cacat yang mudah dihilangkan melalui pemeriksaan rutin gulungan.


Bagian Annealing: Anil hidrogen terang. Atmosfer pelindung yang kaya hidrogen mencegah oksidasi permukaan dan perubahan warna kuning, menghilangkan warna oksida pada sumbernya. Temperatur anil dan tegangan kumparan disegmentasi menurut berat kumparan dan bentuk pelat untuk menghindari pemblokiran kumparan.


Bagian Skin‑Pass: Pemanjangan terkontrol mulai dari 0,5% hingga 1,5%. Penggulungan skin‑pass dalam kisaran ini menghilangkan dataran tinggi hasil dan memperbaiki bentuk pelat. Pemanjangan skin-pass yang tidak mencukupi gagal menekan garis Lüders; pemanjangan yang berlebihan menurunkan bentuk pelat dan mengurangi kekasaran permukaan. Menyeimbangkan parameter-parameter ini merupakan persyaratan inti proses skin-pass.


Bagian Penyelesaian dan Pengemasan: Pengemasan berorientasi pengangkutan laut dan bebas duri. Pengoperasian pemotongan mengontrol tinggi duri untuk mencegah goresan pada tepian tajam. Kumparan yang sudah jadi dibungkus dengan film penghambat korosi yang mudah menguap VCI, dilengkapi dengan pelindung tepi, diamankan dengan tali baja dan diberi perlakuan anti lembab untuk transit laut dengan salinitas tinggi dan kelembapan tinggi. Sebagian besar perselisihan di pelabuhan mengenai karat noda air dapat dihindari dengan pengemasan yang kuat.


Bagian Inspeksi: Gerbang inspeksi tiga tingkat. Inspeksi kumparan canai panas masuk; inspeksi dalam proses setelah pengawetan, anil, dan penggulungan skin-pass; inspeksi pra-pengiriman yang menggabungkan pengambilan sampel permukaan dan pengukuran dimensi. Segmen sampel dan catatan pengujian disimpan untuk setiap batch, dan Sertifikat Uji Pabrik (MTC) menyertai pengiriman. Setiap insiden kualitas dapat ditelusuri kembali ke proses tertentu dan jangka waktu produksi, sehingga memberikan bukti kuat untuk penilaian tanggung jawab.


Singkatnya: Cacat permukaan tidak "terungkap melalui inspeksi". Mereka bisa "diproduksi" atau "dicegah". Inspeksi memvalidasi kinerja proses dan bukan bertindak sebagai jaring pengaman pilihan terakhir.

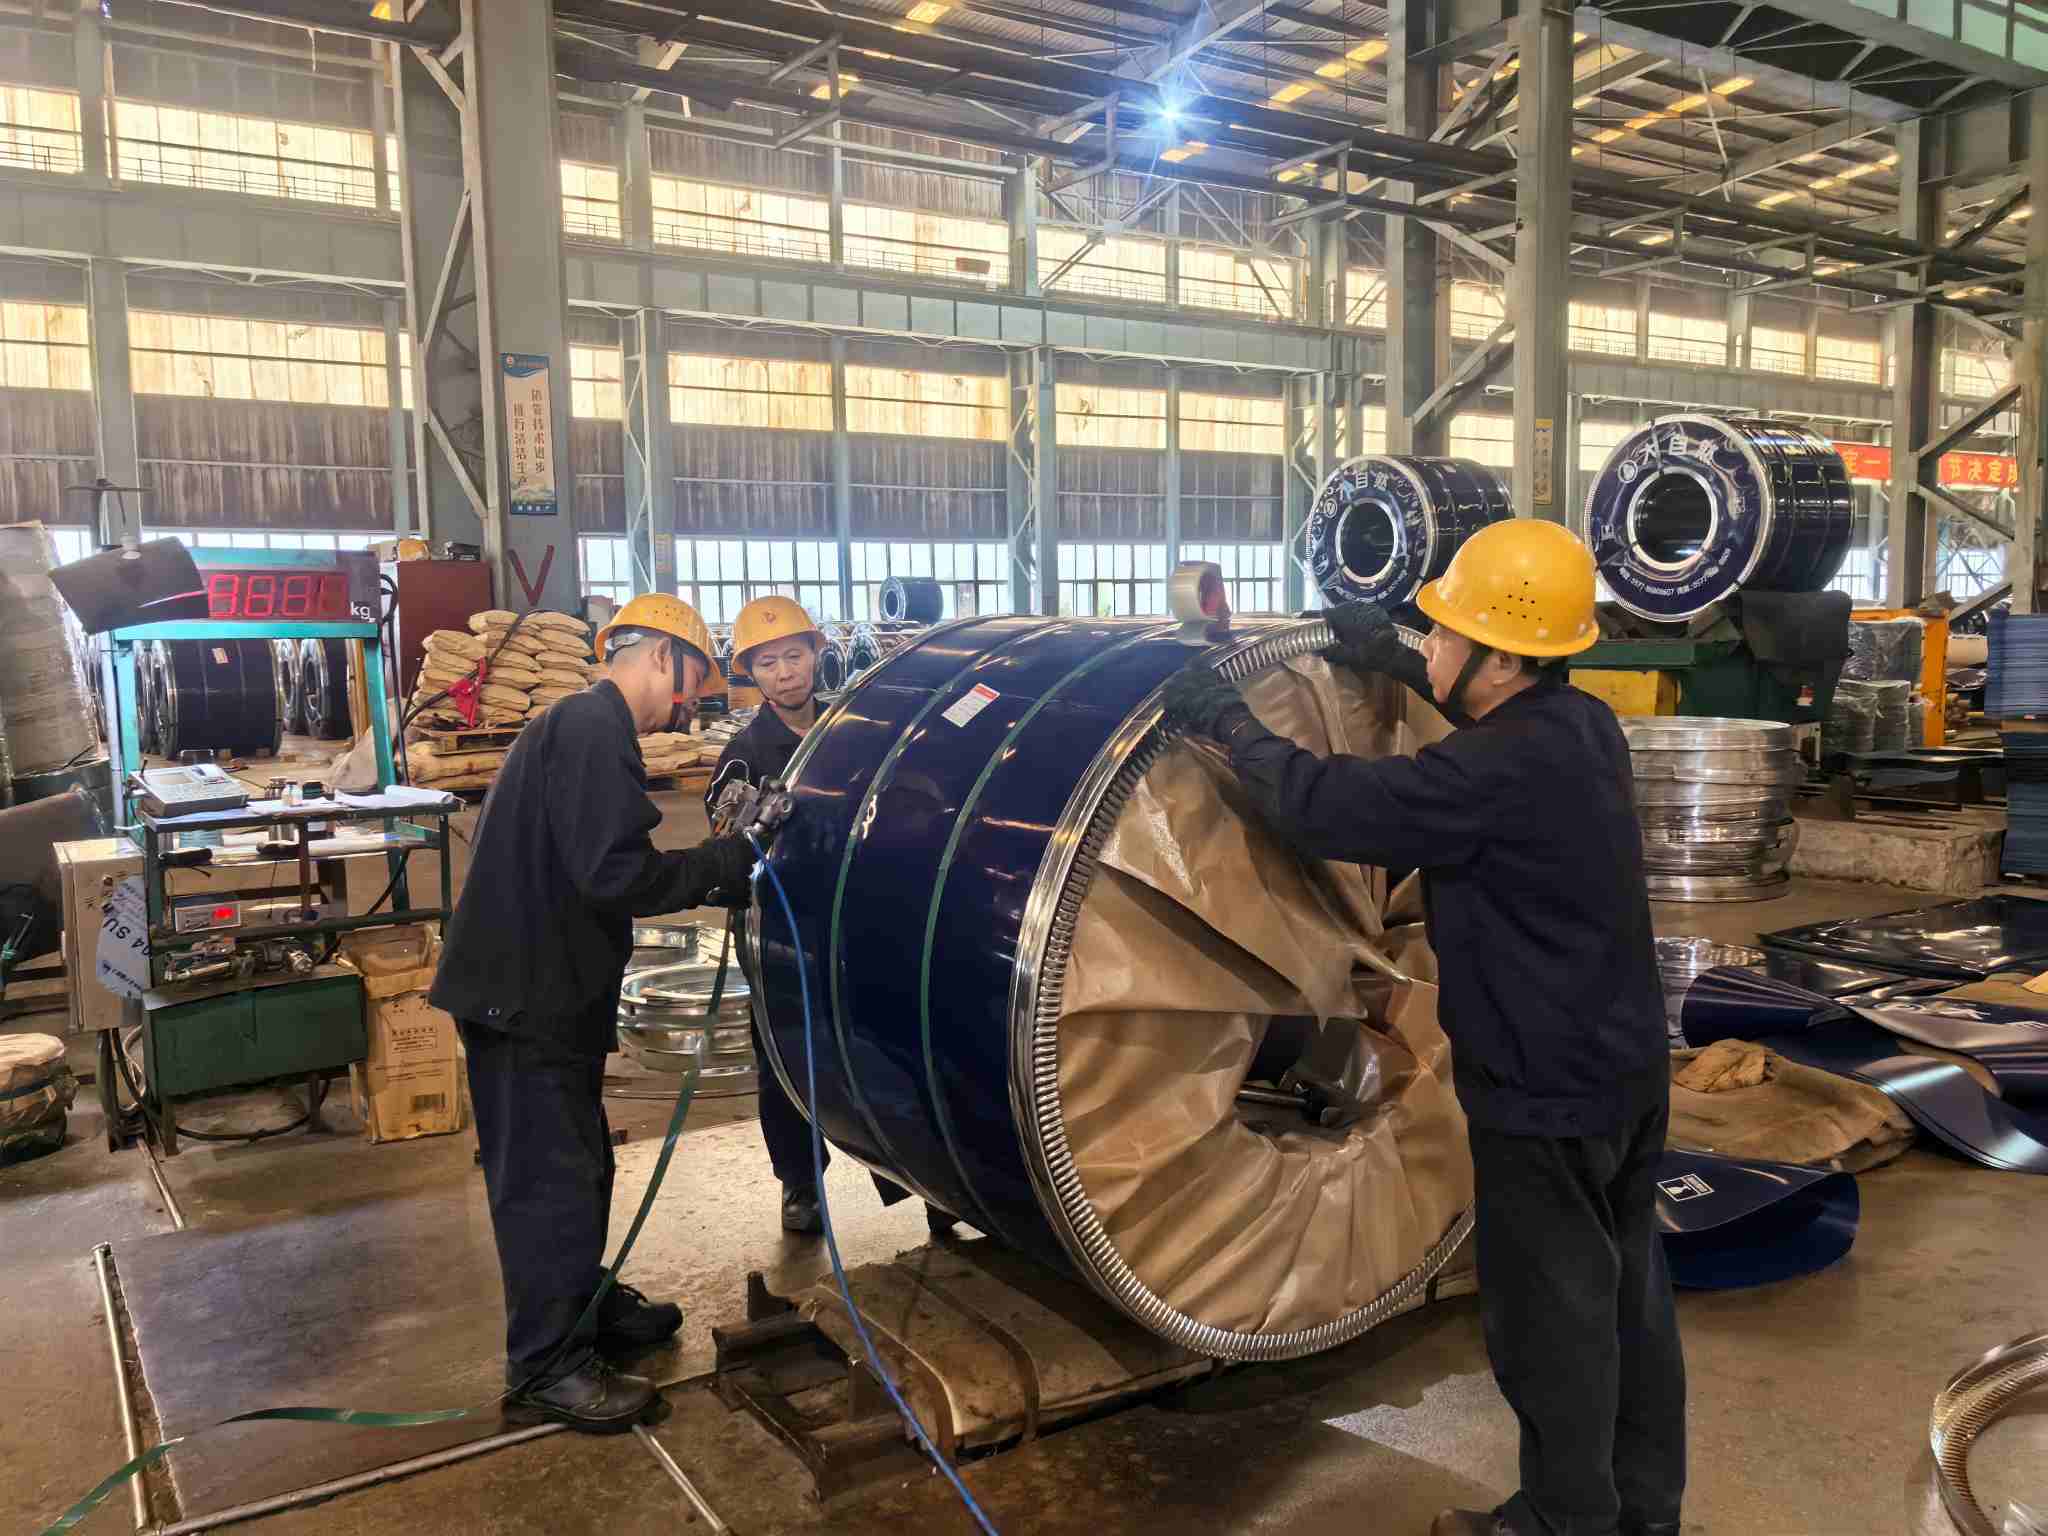
NatureSteel Coil Packing Process

Kesimpulan


Identifikasi cacat permukaan kumparan canai dingin bergantung pada kombinasi pengetahuan proses, standar, dan pengalaman lapangan. Dokumen ini mengkompilasi berbagai jenis cacat, daftar periksa penerimaan, dan kerangka penilaian tanggung jawab untuk referensi selama inspeksi. NatureSteel memiliki keahlian cold-rolling yang luas dan menerapkan kontrol kualitas permukaan proses penuh. Kemasan anti karat VCI menstabilkan kondisi koil selama pengiriman melalui laut. Untuk spesifikasi tingkat baja (misalnya DC01, SPCC), konsultasi tingkat permukaan, atau permintaan penawaran, jangan ragu untukHubungi kami.


Berita Terkait
Tinggalkan aku pesan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami. Kebijakan Privasi
MenolakMenerima